
Temperaturkontrolle im Produktionsprozess von Biomasse-Sägemehl-Brikettkohle
Im Arbeitsprozess der Sägemehlkohlemaschinen-Fließbandausrüstung müssen wir die Betriebstechnologie der Ausrüstung beherrschen, um qualifizierte Brikettkohle herzustellen. Der Schlüssel zum Betrieb ist die Temperaturkontrolle bei der Kohleherstellung.
Im Arbeitsprozess der Sägemehlkohlemaschinen-Fließbandausrüstung müssen wir die Betriebstechnologie der Ausrüstung beherrschen, um qualifizierte Brikettkohle herzustellen. Der Schlüssel zum Betrieb ist die Temperaturkontrolle bei der Kohleherstellung. Die aktuelle Kohlemaschinen-Fließbandausrüstung ist mit Temperaturreglern und anderem Zubehör ausgestattet. Wir müssen die Temperaturanforderungen jedes Schrittes verstehen, da die für die Rohstoffe in jeder Phase erforderliche Temperatur nicht gleich ist. Und bei unterschiedlicher Temperaturproduktion variiert auch die hergestellte Brikettkohle. Im Folgenden werden wir über die Temperaturanforderungen jeder Stufe des Produktionsprozesses der Brikettiermaschine sprechen, damit Sie diese während des Betriebs besser kontrollieren können.
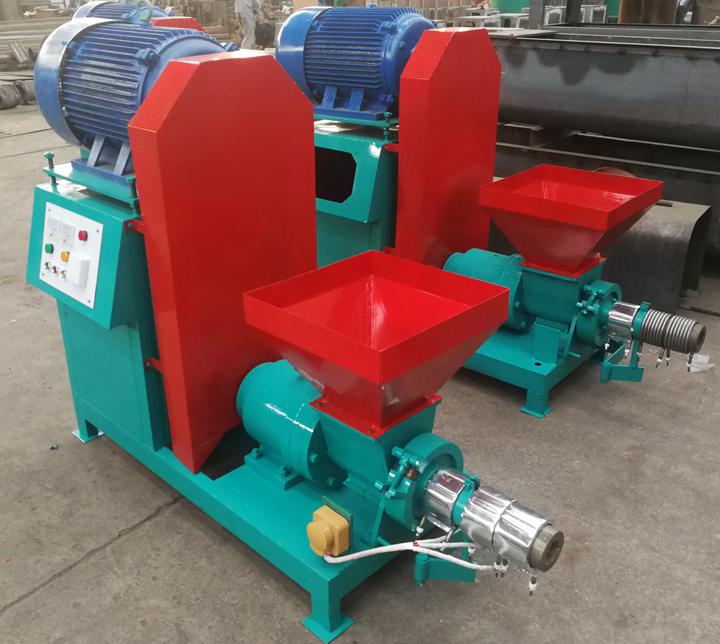
Die Bedeutung des Heizrings der Kohlebrikettiermaschine
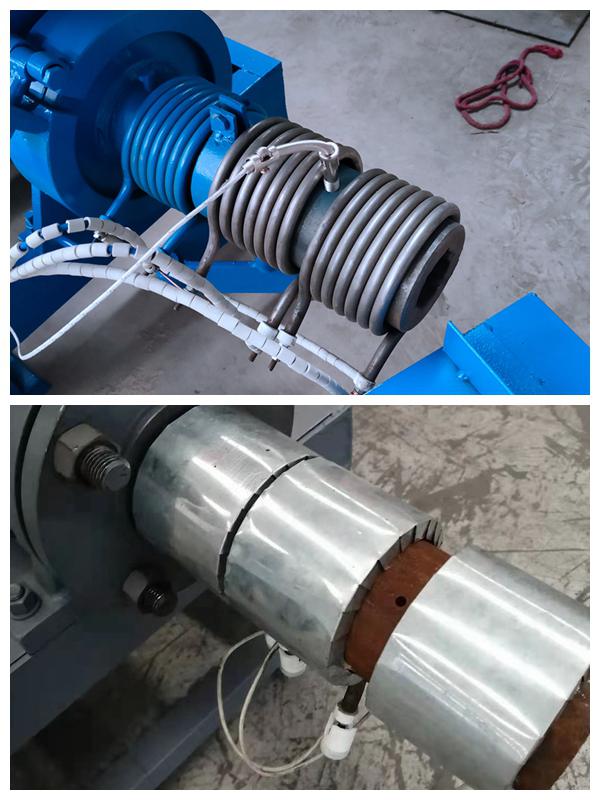
Der Heizring ist eines der wichtigeren Zubehörteile der Kohlebrikettiermaschine und seine Funktion sollte nicht unterschätzt werden. Der Heizring ist außen an der Hülse angebracht und dient als Heizvorrichtung, die die Holzspäne erhitzt. Die Holzspäne werden durch die hohe Temperatur und den hohen Druck des Heizrings geformt.
Das Arbeitsprinzip der Heizspule besteht darin, mit einem Widerstandsdraht Wärme zu erzeugen, mit geringem Stromverbrauch und einer Zeitspanne, in der die Wärmeenergie konzentriert wird. Das Außenmaterial des Halterings ist Edelstahl, das Innere ist ein hochohmiger Widerstand. Der Widerstand eines Heizrings beträgt 2 kW, er kann sofort Wärme erzeugen und eine hohe Temperatur erreichen.
Ein Satz kleiner Kohlemaschinenausrüstung ist mit drei Heizringen ausgestattet. Die Leistung des Heizrings bestimmt die Geschwindigkeit des Brikettierprozesses. Derzeit werden üblicherweise drei Gruppen von 6-kW-Heizringen verwendet. Bei höherer Leistung wird die Lebensdauer der Heizspule verringert, bei niedrigerer Leistung können Geschwindigkeit und Effizienz des Stabes nicht mithalten.
Die Temperaturanforderungen in jeder Stufe des Brikettierprozesses
1. Trocknungsphase der Rohstoffe: Beim Trocknen der Rohstoffe können wir die Rohstoffe mit höherem Feuchtigkeitsgehalt 1 bis 2 Tage im Freien auf dem Trockenplatz liegen lassen, damit die Oberflächenfeuchtigkeit verdunstet, um die Trocknungszeit und den Brennstoffverbrauch zu reduzieren. Dann geben wir die Rohstoffe mit qualifizierter Partikelgröße in den Heißlufttrockner und trocknen sie auf einen Feuchtigkeitsgehalt von weniger als 10 %. Die Trocknungstemperatur liegt im Allgemeinen bei etwa 140 °C bis 300 °C.
2. Die Formgebungsphase der Rohstoffe: Der Brikettierprozess der Rohstoffe wird in der Maschine durchgeführt. Außen an der Formhülse der Brikettiermaschine befindet sich ein Heizring, der die Temperatur der Formhülse auf etwa 350 °C erhöhen kann. Um sicherzustellen, dass die Oberfläche der Brikettkohle glatt, dicht und rissfrei ist, können wir die geeignete Formtemperatur je nach Rohstoffart und Feuchtigkeitsgehalt wählen. Ihre Höhe kann erst nach dem Feldversuch bestimmt werden. Im Allgemeinen gehen wir davon aus, dass die Schnecke qualifiziert ist und der Feuchtigkeitsgehalt des Rohmaterials zwischen 6 und 10 % liegt. Trocknungstemperatur: variiert je nach Form des Materials und Heizermodell, im Allgemeinen zwischen 140 °C und 500 °C; Temperatur: Die Länge der Trocknungsleitung und die Verteilung der Luftmenge können eingestellt werden, um die Temperatur des Materials zu steuern, im Allgemeinen nicht mehr als 5 °C bis 7 °C.
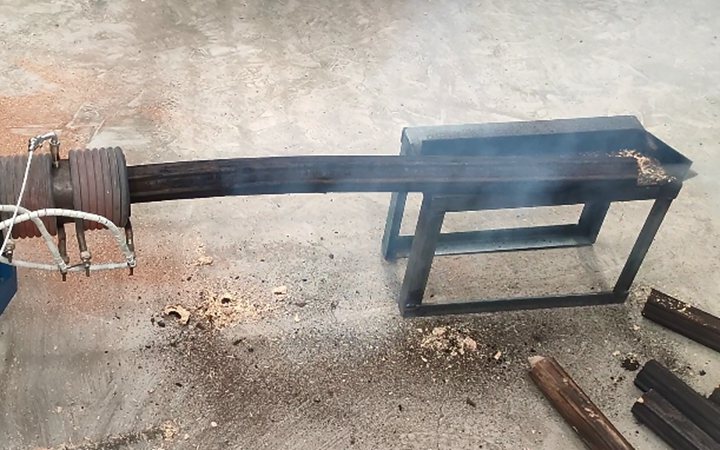
3. Die Carbonisierungsphase der Rohstoffe: Ab dem Zünden erhitzt der Carbonisierungsofen die Brennstäbe allmählich, bis die Ofentemperatur 160 Grad erreicht. Zu diesem Zeitpunkt verdunstet die in den Brennstäben enthaltene Feuchtigkeit, aber die chemische Zusammensetzung der Brennstäbe ändert sich nicht. Der zweite Schritt der Carbonisierung beginnt allmählich. Zu diesem Zeitpunkt ist die Ofentemperatur von 160 Grad auf 280 Grad gestiegen. Diese Temperatur ist im Allgemeinen die Wärme, die durch den eigenen Brennstoff des Brennstabs erzeugt wird. Das Holz beginnt sich zu verändern. Wenn die Temperatur auf 300 Grad bis 650 Grad steigt, beginnen die Kohlestäbe, sich zu zersetzen, und die Kohle wird bei hoher Temperatur zu Holzkohle. In diesen drei Phasen müssen wir die Temperatur kontrollieren, um Verbrennung und andere Phänomene zu verhindern. Wenn Sie es weiter auf eine Temperatur zwischen 800 °C und 1000 °C erhitzen, nimmt die Graphitstruktur im Kohlenstoff zu und auch die Leitfähigkeit nimmt zu. Zu diesem Zeitpunkt sind die hergestellten Kohlestäbe hochwertige Kohlestäbe.
Ähnliche Artikel
Is Mobile Comprehensive Wood Crusher Worth Buying for Your Wood Yard?
Wondering if a mobile comprehensive wood crusher suits your wood yard? Review its pros, cons, and ideal use cases to decide whether this mobile …
Mehr lesen
Horizontal Wood Shaving Machine and Spare Parts Shipped to South Africa
A horizontal wood shaving machine, together with matching blade rollers and replacement blades, is delivered to South Africa for making quality wood …
Mehr lesen
What Raw Materials Can A Wood Briquette Press Process?
Discover all usable raw materials for a wood briquette press, including sawdust, straw, husks, and other biomass waste. Learn which materials to avoid …
Mehr lesenPlanen Sie eine Linie mit diesen Maschinen?
Senden Sie Ihre Anforderung. Wir antworten mit Modell, Preis und Lieferplan.