
木炭機の品質を確保するにはどうすればよいですか?
良質な機械製木炭を作るには、まず棒状成形機が良質な棒を製造することを確認しなければなりません。良質な棒だけが、優れた機械製木炭に炭化されます。長年の実践により、高品質の薪棒を作るには[[LINK1]]、原材料の水分、適格なプロペラ、適切な成形温度の3つの要素を習得する必要があることが証明されています。
良質な機械製木炭を作るには、まず棒状成形機が良質な棒を製造することを確認しなければなりません。良質な棒だけが、優れた機械製木炭に炭化されます。長年の実践により、高品質の薪棒を作るには 木炭ブリケット製造ライン、原材料の水分、適格なプロペラ、適切な成形温度の3つの要素を習得する必要があることが証明されています。
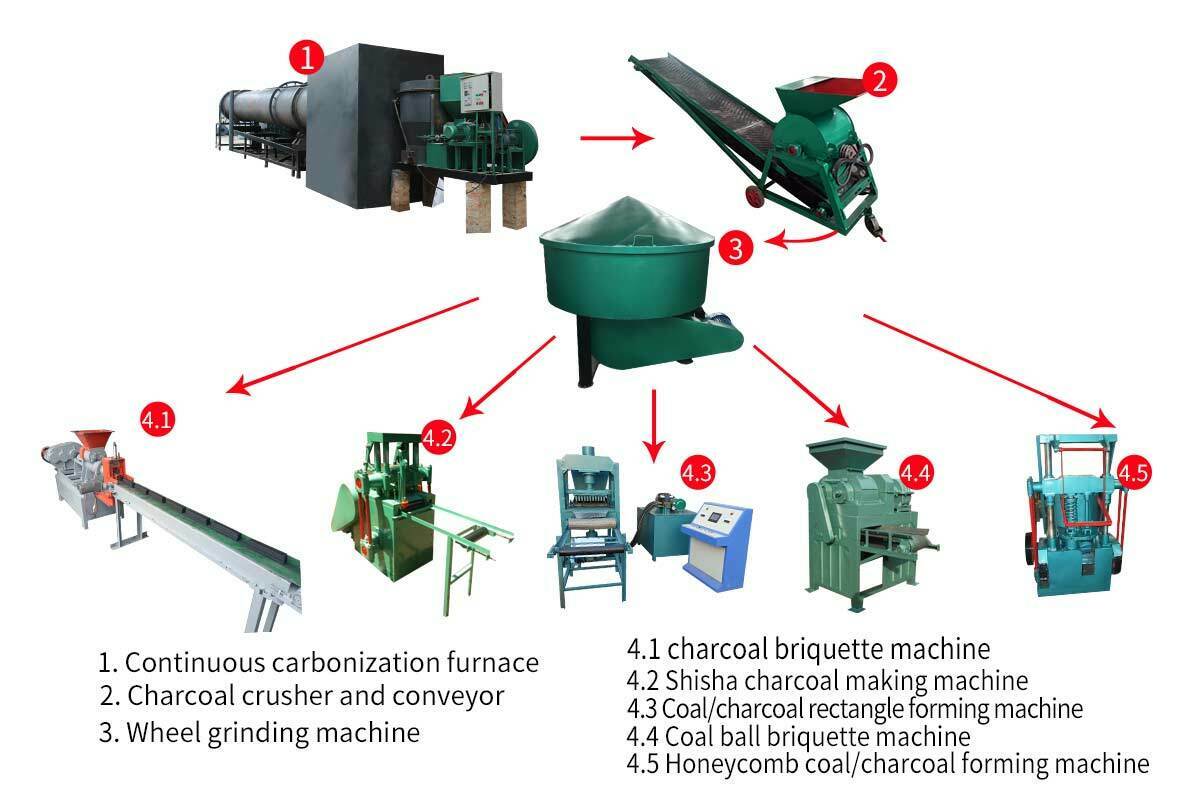
1. 原材料の水分
棒状成形には原材料の水分に関する要件が高く、原材料の含水率は一般的に5%~12%の間です。含水率が5%未満の場合、原材料の可塑性と結合度が悪く、棒が強くなりません。含水率が12%を超えると、棒は柔らかく曲がりやすくなり、密度が小さくなります。
通常、生の材料(生竹、生枝など)には約50%の水分が含まれており、乾燥機で1~2回乾燥させる必要があります。原材料を屋外で天日干しまたは直射日光に1~2日間さらした場合、乾燥回数を1回減らすことができます。いずれにせよ、棒状成形の要件を満たすために、原材料を1回以上乾燥させる必要があります。
原材料の乾湿をどのように見分けるか?一般的には、手で触ったり感触で大まかに判断します。経験を積めば、この方法はまだ有効です。第一に、作業中のセパレーターシェルに手で触れ、温度が手に熱く感じられること。第二に、出てきたばかりの材料の色が黄色であること。さらに、出てきたばかりの材料を手で掴み、手のひらで握ってから放し、原材料がすべて広がるようにするのが最適です。上記の条件が同時に満たされれば、原材料は要件を満たしていると見なせます。もちろん、最終的な検査は棒状成形機で行います。プロペラが正常で、生産された棒が製品品質要件を満たしていれば、含水率は正常範囲内です。
2. プロペラ
プロペラが適格かどうかは、棒の品質が適格かどうかを決定します。プロペラは消耗品であり、高速回転中に先端部が原材料と接触することで生じる摩擦力により、端面が激しく摩耗します。端面の角度が小さくなったり、接触面が粗くなり斑点ができたりした場合、生産される棒は要件を満たさず、棒にならないことさえあります。その場合は、メーカーの技術者が教えた方法に従ってプロペラを修理し、技術要件を満たすようにする必要があります。オペレーター(またはメンテナンス担当者)が頻繁に練習し探求すれば、容易に習得できます。
3. 棒状成形機の作動温度
棒状成形シリンダーの温度は一般的に260°C~300°Cに制御されます。温度は主に原材料によって決まります。まず、原材料を加温する目的はリグニンを軟化させ、高圧成形のために粘度を高めることです。温度が高すぎると、原材料が過度に軟化し、棒の速度は速くなりますが、棒は強くなく柔らかくなります。低すぎると、原材料の粘度が低く、棒は強くなく、ひび割れが生じやすくなります。したがって、棒の温度が適切な範囲を繰り返し探求する必要があります。一般的に、竹材原料の温度は比較的低く、260°C~300°Cが適しており、わらや籾殻は300°C~320°Cが適しています。もちろん、温度の選択は原材料の実際の含水率にも依存します。同じ原材料で棒を作る場合でも、温度は異なり、主にオペレーターによります。さらに、棒状成形機が正常に作動している場合、棒はより滑らかで、光沢があり、表面は濃い黒色で、手に持つと重く感じられます。
関連記事
Is Mobile Comprehensive Wood Crusher Worth Buying for Your Wood Yard?
Wondering if a mobile comprehensive wood crusher suits your wood yard? Review its pros, cons, and ideal use cases to decide whether this mobile …
続きを読む
Horizontal Wood Shaving Machine and Spare Parts Shipped to South Africa
A horizontal wood shaving machine, together with matching blade rollers and replacement blades, is delivered to South Africa for making quality wood …
続きを読む
What Raw Materials Can A Wood Briquette Press Process?
Discover all usable raw materials for a wood briquette press, including sawdust, straw, husks, and other biomass waste. Learn which materials to avoid …
続きを読むこの機械でラインを計画していますか?
ご要望をお送りください。モデル、価格、納期をご案内します。