
おがくずブリケットマシンのスラスターの修理方法
おがくずブリケットマシンは炭製造機の中核設備です。製造過程で経年使用により故障が発生し、生産性が低下する主な原因は、摩耗部品の適切なメンテナンス不足です。本記事ではスラスターの修理方法を解説します。
おがくずブリケットマシン は炭製造機設備の中核となる生産設備です。製材機の製造過程において、切削時間の経過とともにいくつかの故障が発生し、生産性が低下する主な原因となります。つまり、製材機の摩耗部品が適切にメンテナンスされていないことです。例えばおがくずブリケットマシンでは、どのように修理すればよいのでしょうか?
摩耗しやすい部品はスラスター(推進機)であり、これが生産される炭の品質の鍵でもあります。このような場合は、スラスターの原因を突き止め、おがくずブリケットマシンが摩耗していないか確認し、スラスターを修理してください。
スラスターの端部を溶接前に予熱し、温度を約200度にします。耐摩耗溶接棒を使用して肉盛溶接を行います。溶接の厚さは必要な厚さより1〜2mm厚くします。溶接後、挿入深さを3リード以上冷却します。
50度以下に冷却して取り外し、シリコンホイールで研磨します。修理したスラスターは衝突や打撃を厳禁し、慎重に保管し、次の使用に備えます。製材機の修理技術はほとんどのユーザーにとって頭痛の種です。製材ブリケットプレスが摩耗した後の修理方法は、次の使用に役立ちます。スラスターの端部を溶接前に予熱し、温度を約200度にします。
特殊耐摩耗電極(707)を選択し、スラスター前角の摩耗に応じて層状に溶接します。各層の溶接ごとにスラグを除去し、2層目以降も同様に行います。溶接厚さが必要厚さより1〜2mm超えた場合、溶接されたスラスターにはスラグの巻き込みや気孔などの欠陥があってはなりません。溶接後、溶接部を乾燥した生石灰または植物灰に挿入し、挿入深さを3リード以上冷却します。50度以下に冷却して取り外し、緑色炭化ケイ素砥石で研磨します。研磨中は過度な力や局所的な過熱を避け、水やその他の液体で冷却してはなりません。
どのような状況でスラスターを修理すべきか?
おがくずブリケットマシンの炭製造機設備における位置づけは非常に重要です。製材ブリケットマシンがなければ炭を製造することは不可能と言えます。おがくずブリケットマシンは木材原料の固有の特性を利用し、スクリュー押出によって木材原料中のリグニンを可塑化し、高温高圧下で微細繊維を結合させ、棒状の固体燃料を形成します。スラスターは製材圧縮機の非常に重要な部品であり、摩耗しやすい部品でもあります。製材圧縮機に以下の故障が発生した場合、スラスターの修理が必要です:
1. 棒の速度が著しく低下する;
2. 原料の乾湿状態や温度の高低が要件を満たしているにもかかわらず、棒機が頻繁に詰まり、正常な生産ができない;
3. 棒は形成できるが、断面が分離して結合できない;
4. 棒の速度は非常に速いが、構造が緩く密度が低すぎる;
5. スラスター前端の摩耗が4mm未満;
6. 完成棒の内径が15mm未満;
7. 石、釘などの異物の混入やその他の理由によりスラスターの螺旋部分が摩耗する。
上記の状況が発生した場合、スラスターの修理が必要であり、修理後は正常に生産でき、新品と同様の効果が得られます。おがくずブリケットマシンは炭製造の過程でメンテナンスと修理が不可避です。
おがくずブリケットマシン設備において、スラスターは消耗部品であり、寿命を延ばすためにユーザーによるメンテナンスが必要です。スラスターに上記の状況が発生した場合、ユーザーは技術的なメンテナンスと修理を行い、部品の損傷を防ぎ、おがくずブリケットマシンの正常な生産を保証する必要があります。
関連記事
Is Mobile Comprehensive Wood Crusher Worth Buying for Your Wood Yard?
Wondering if a mobile comprehensive wood crusher suits your wood yard? Review its pros, cons, and ideal use cases to decide whether this mobile …
続きを読む
Horizontal Wood Shaving Machine and Spare Parts Shipped to South Africa
A horizontal wood shaving machine, together with matching blade rollers and replacement blades, is delivered to South Africa for making quality wood …
続きを読む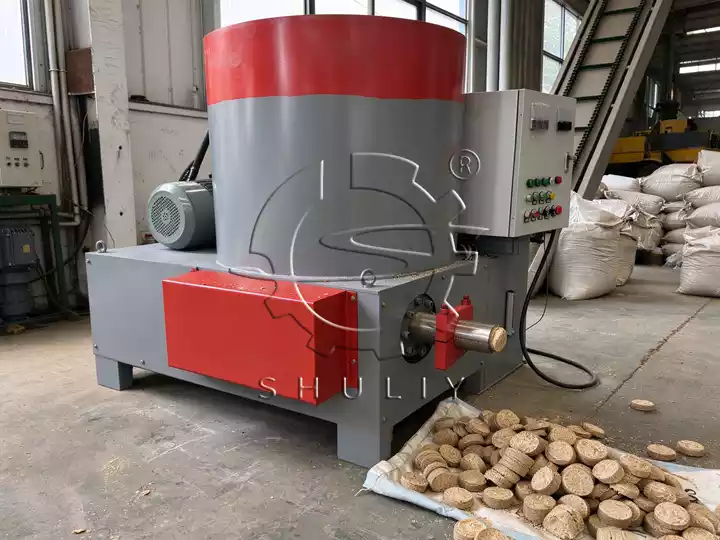
What Raw Materials Can A Wood Briquette Press Process?
Discover all usable raw materials for a wood briquette press, including sawdust, straw, husks, and other biomass waste. Learn which materials to avoid …
続きを読むこの機械でラインを計画していますか?
ご要望をお送りください。モデル、価格、納期をご案内します。