
Контроль температуры в процессе производства брикетного древесного угля из биомассы и опилок
В процессе работы оборудования по производству древесного угля из опилок необходимо освоить технологию эксплуатации оборудования для получения качественного брикетного угля. Ключом к эксплуатации является контроль температуры при изготовлении угля.
В процессе работы оборудования по производству древесного угля из опилок необходимо освоить технологию эксплуатации оборудования для получения качественного брикетного угля. Ключом к эксплуатации является контроль температуры при изготовлении угля. Современное оборудование для производства древесного угля оснащено приборами контроля температуры и другими аксессуарами, нам необходимо понимать требования к температуре на каждом этапе, так как требуемая температура для сырья на каждой стадии различается. И при разной температуре производства, выход брикетного угля также будет различаться. Ниже мы расскажем о требованиях к температуре на каждом этапе производственного процесса брикетировочной машины, чтобы вы могли лучше контролировать её в процессе эксплуатации.
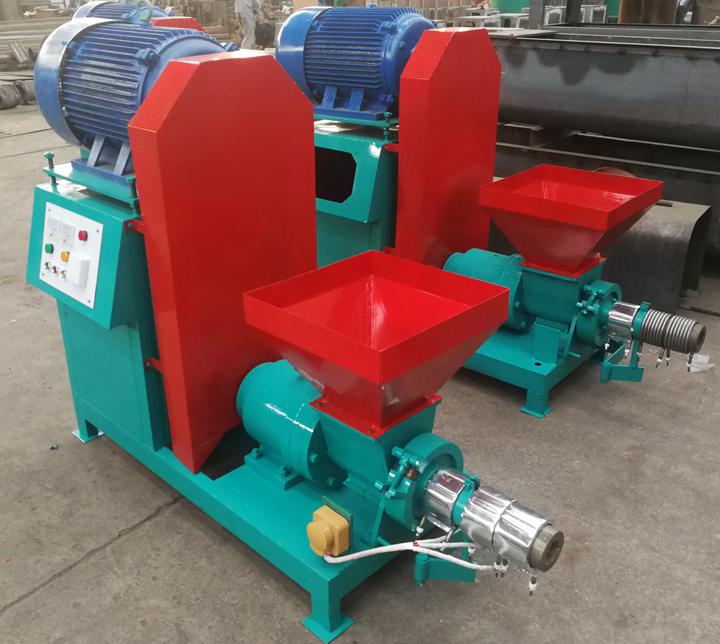
Важность нагревательного кольца брикетировочной машины для угля
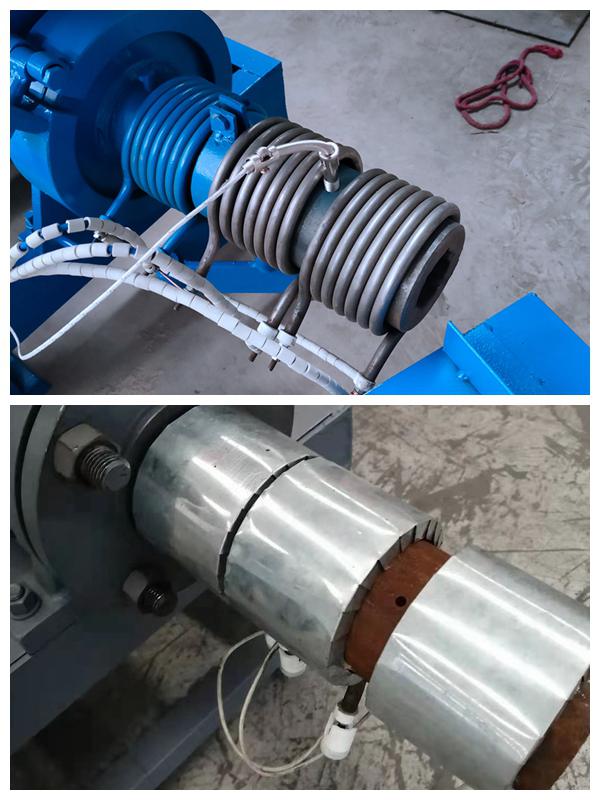
Нагревательное кольцо является одной из наиболее важных деталей брикетировочной машины для угля, и его значение трудно переоценить. Нагревательное кольцо устанавливается снаружи гильзы, и его функция заключается в нагреве древесной стружки, которая формуется под действием высокой температуры и давления нагревательного кольца.
Принцип работы нагревательной катушки заключается в использовании проволочного сопротивления для выделения тепла, с низким энергопотреблением и периодом времени, когда тепловая энергия концентрируется. Внешний материал удерживающего кольца — нержавеющая сталь, а внутри — высокоомный резистор. Сопротивление нагревательного кольца составляет 2 кВт, что позволяет мгновенно генерировать тепло и достигать высокой температуры.
Комплект оборудования малой угольной машины оснащен тремя нагревательными кольцами. Мощность нагревательного кольца определяет скорость процесса брикетирования. В настоящее время обычно используются три группы нагревательных колец по 6 кВт. Если мощность выше, срок службы нагревательной катушки сокращается, а если мощность ниже, скорость и эффективность производства стержней не будут соответствовать требованиям.
Требования к температуре на каждом этапе процесса брикетирования
1. Этап сушки сырья: При сушке сырья мы можем поместить сырье с более высоким содержанием влаги на открытую сушильную площадку на 1-2 дня, чтобы испарить поверхностную влагу, сократив время сушки и расход топлива. Затем мы помещаем сырье с подходящим размером частиц в сушилку с горячим воздухом и сушим до содержания влаги менее 10%. Температура сушки обычно составляет около 140–300 °C.
2. Этап формования сырья: Процесс брикетирования сырья выполняется в машине. Снаружи формующей гильзы брикетировочной машины находится нагревательное кольцо, которое может повысить температуру формующей гильзы до примерно 350 °C. Чтобы обеспечить гладкую, плотную и без трещин поверхность брикетного угля, мы можем выбрать подходящую температуру формования в зависимости от типа сырья и его влажности. Ее значение можно определить только после полевых испытаний. Как правило, мы предполагаем, что шнековый винт исправен, а влажность сырья составляет 6–10%; температура сушки: варьируется в зависимости от формы материала и модели нагревателя, обычно от 140 до 500 °C; температура: длину сушильного трубопровода и распределение объема воздуха можно регулировать для контроля температуры материала, обычно не превышая 5–7 °C.
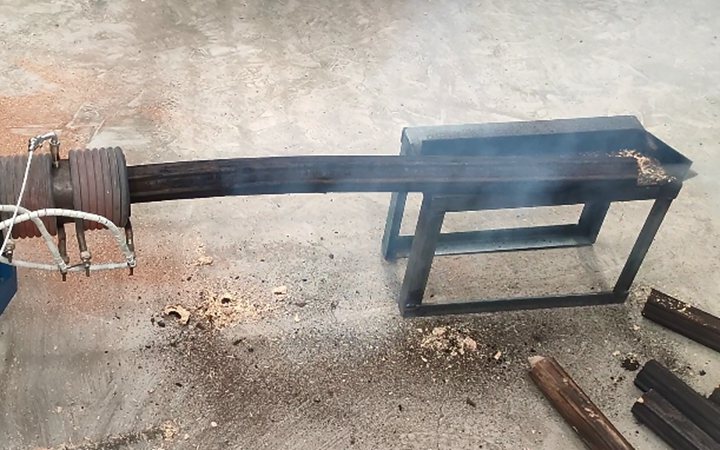
3. Этап карбонизации сырья: С момента розжига печь карбонизации постепенно нагревает топливные стержни, пока температура в печи не достигнет 160 градусов. В это время влага, содержащаяся в топливных стержнях, испарится, но химический состав топливных стержней не изменится. Второй этап карбонизации начнется постепенно. В это время температура в печи поднимается с 160 до 280 градусов. Эта температура обычно создается за счет собственного топлива топливного стержня. Древесина начинает изменяться. Когда температура поднимается до 300–650 градусов, угольные стержни начинают разлагаться, и уголь превращается в древесный уголь при высокой температуре. На этих трех этапах мы должны контролировать температуру, чтобы предотвратить возгорание и другие явления. Если продолжать нагрев до температуры от 800 до 1000 °C, графитовая структура в угле увеличится, а электропроводность также возрастет. В этом случае полученные угольные стержни будут высококачественными.
Похожие статьи
Is Mobile Comprehensive Wood Crusher Worth Buying for Your Wood Yard?
Wondering if a mobile comprehensive wood crusher suits your wood yard? Review its pros, cons, and ideal use cases to decide whether this mobile …
Читать далее
Horizontal Wood Shaving Machine and Spare Parts Shipped to South Africa
A horizontal wood shaving machine, together with matching blade rollers and replacement blades, is delivered to South Africa for making quality wood …
Читать далее
What Raw Materials Can A Wood Briquette Press Process?
Discover all usable raw materials for a wood briquette press, including sawdust, straw, husks, and other biomass waste. Learn which materials to avoid …
Читать далееПланируете линию с этими машинами?
Отправьте запрос, и мы ответим с моделью, ценой и планом поставки.