
Biyokütle talaş briket kömür üretim sürecinde sıcaklık kontrolü
Talaş kömür makinesi akış ekipmanının çalışma sürecinde, kaliteli briket kömür üretmek için ekipmanın işletme teknolojisine hakim olmalıyız. İşlemin anahtarı, kömür yaparken sıcaklığı kontrol etmektir.
Talaş kömür makinesi akış ekipmanının çalışma sürecinde, kaliteli briket kömür üretmek için ekipmanın işletme teknolojisine hakim olmalıyız. İşlemin anahtarı, kömür yaparken sıcaklığı kontrol etmektir. Mevcut kömür makinesi montaj hattı ekipmanı, sıcaklık kontrol sayaçları ve diğer aksesuarlarla donatılmıştır; her adımın sıcaklık gereksinimlerini anlamamız gerekir çünkü her aşamada hammaddeler için gereken sıcaklık aynı değildir. Ve farklı sıcaklık üretimi, briket kömür üretimi de farklılık gösterecektir. Aşağıda, briketleme makinesinin üretim sürecinin her aşamasının sıcaklık gereksinimlerinden bahsedeceğiz, böylece çalışma sırasında daha iyi kontrol edebilirsiniz.
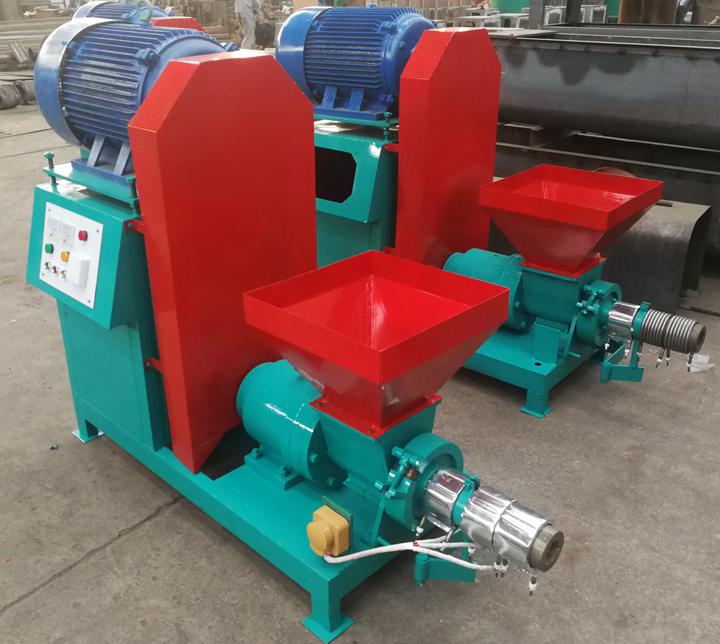
Kömür briket makinesinin ısıtma halkasının önemi
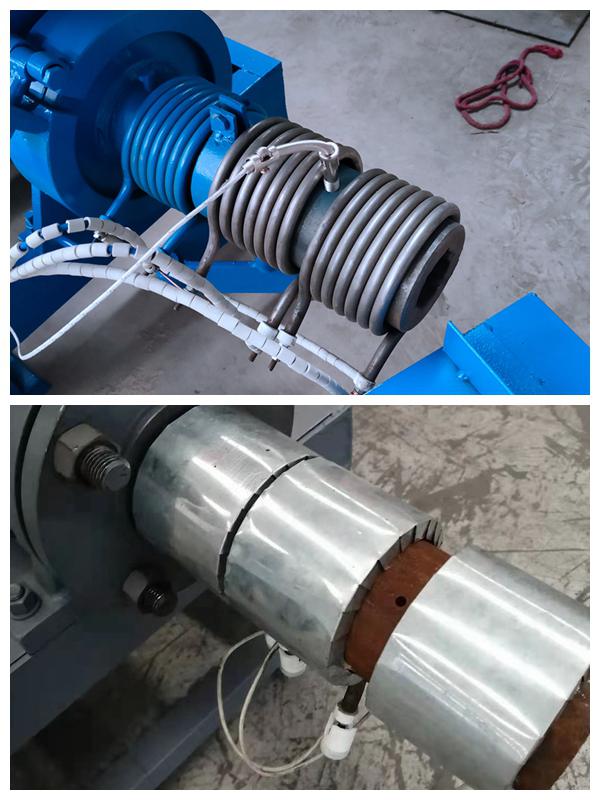
Isıtma halkası, kömür briket makinesindeki daha önemli aksesuarlardan biridir ve işlevi hafife alınmamalıdır. Isıtma halkası, manşonun dışına monte edilir ve işlevi, talaşları ısıtan bir ısıtma cihazıdır ve talaşlar, ısıtma halkasının yüksek sıcaklık ve yüksek basıncı ile şekillendirilir.
Isıtma bobininin çalışma prensibi, düşük güç tüketimi ve ısı enerjisinin yoğunlaştığı bir süre ile direnç teli kullanarak ısı üretmektir. Tutma halkasının dış malzemesi paslanmaz çeliktir ve iç kısmı yüksek dirençli bir rezistördür. Bir ısıtma halkasının direnci 2KW’dır, anında ısı üretebilir ve yüksek sıcaklığa ulaşabilir.
Bir dizi küçük kömür makinesi ekipmanı, üç ısıtma halkası ile donatılmıştır. Isıtma halkasının gücü, briketleme işleminin hızını belirler. Şu anda yaygın olarak üç grup 6KW ısıtma halkası kullanılmaktadır. Güç daha yüksekse, ısıtma bobininin ömrü azalır ve güç daha düşükse, çubuğun hızı ve verimliliği yetişemez.
Briketleme işleminin her aşamasında sıcaklık gereksinimleri
1. Hammaddelerin kurutma aşaması: Hammaddeleri kuruturken, yüksek nem içeriğine sahip hammaddeleri 1 ila 2 gün açık hava kurutma sahasına koyarak yüzey neminin buharlaşmasını sağlayabilir, böylece kurutma süresini ve yakıt tüketimini azaltabiliriz. Ardından, uygun parçacık boyutuna sahip hammaddeleri sıcak havalı kurutucuya koyar ve nem içeriği %10’dan az olan kuru hammaddeler elde edene kadar kuruturuz. Kurutma sıcaklığı genellikle yaklaşık 140°C ila 300°C’dir.
2. Hammaddelerin şekillendirme aşaması: Hammaddelerin briketleme işlemi makinede tamamlanır. Briketleme makinesinin şekillendirme manşonunun dışında, şekillendirme manşonunun sıcaklığını yaklaşık 350°C’ye çıkarabilen bir ısıtma halkası vardır. Briket kömürün yüzeyinin pürüzsüz, yoğun ve çatlaksız olmasını sağlamak için, hammadde türüne ve nem içeriğine göre uygun kalıplama sıcaklığını seçebiliriz. Yüksekliği ancak saha testinden sonra belirlenebilir. Genel olarak, vida pervanesinin kalifiye olduğunu ve hammaddenin nem içeriğinin %6-10 arasında olduğunu varsayıyoruz ve kurutma sıcaklığı: malzemenin şekline ve ısıtıcı modeline göre değişir, genellikle 140°C ile 500°C arasındadır; Sıcaklık: Kurutma boru hattının uzunluğu ve hava hacmi dağılımı, malzemenin sıcaklığını kontrol etmek için ayarlanabilir, genellikle 5°C ila 7°C’yi geçmez.
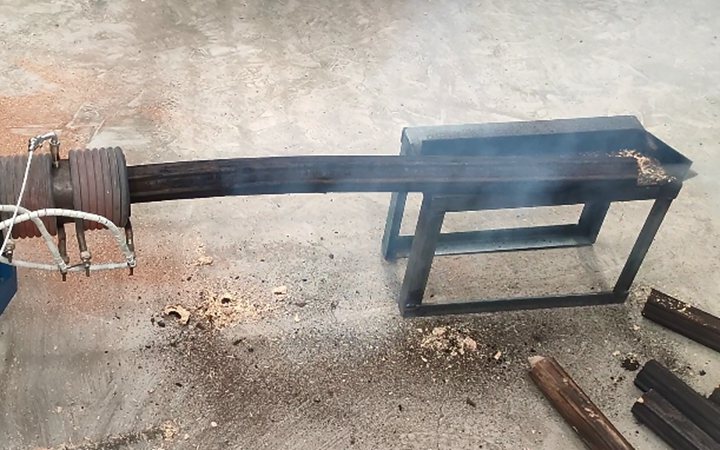
3. Hammaddelerin karbonizasyon aşaması: Ateşlemeden itibaren, karbonizasyon fırını, yakıt çubuklarını fırın sıcaklığı 160 dereceye ulaşana kadar kademeli olarak ısıtır. Bu sırada, yakıt çubuklarında bulunan nem buharlaşır, ancak yakıt çubuklarının kimyasal bileşimi değişmez, karbonizasyonun ikinci adımı kademeli olarak başlamak üzeredir. Bu sırada, fırın sıcaklığı 160 dereceden 280 dereceye yükselmiştir. Bu sıcaklık genellikle yakıt çubuğunun kendi yakıtı tarafından üretilen ısıdır. Odun değişmeye başlar. Sıcaklık 300 dereceye yükseldiğinde 650 dereceye kadar, kömür çubukları atılmaya ve ayrışmaya başlar ve kömür yüksek sıcaklıkta kömür haline gelir. Bu üç aşamada, yanma ve diğer olayları önlemek için sıcaklığı kontrol etmeliyiz. Isıtmaya devam ederseniz sıcaklık 800°C ile 1000°C arasına ulaştığında, karbondaki grafit yapısı artacak ve iletkenlik de artacaktır. Bu sırada üretilen karbon çubuklar yüksek kaliteli karbon çubuklardır.
İlgili makaleler
Is Mobile Comprehensive Wood Crusher Worth Buying for Your Wood Yard?
Wondering if a mobile comprehensive wood crusher suits your wood yard? Review its pros, cons, and ideal use cases to decide whether this mobile …
Devamını oku
Horizontal Wood Shaving Machine and Spare Parts Shipped to South Africa
A horizontal wood shaving machine, together with matching blade rollers and replacement blades, is delivered to South Africa for making quality wood …
Devamını oku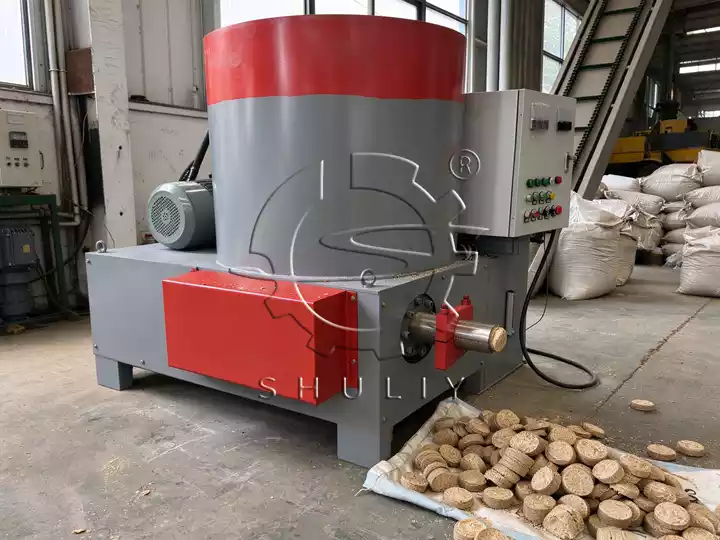
What Raw Materials Can A Wood Briquette Press Process?
Discover all usable raw materials for a wood briquette press, including sawdust, straw, husks, and other biomass waste. Learn which materials to avoid …
Devamını okuBu makinelerle bir hat mı planlıyorsunuz?
Talebinizi gönderin; model, fiyat ve teslimat planı ile yanıt verelim.